
Abstrak
Pemilihan pengeluar bahagian penggali mini mewakili keputusan strategik yang signifikan untuk pengurus armada dan pengendali pemilik, dengan implikasi langsung untuk masa kerja operasi, Keuntungan jangka panjang, dan keselamatan tapak pekerjaan. Dokumen ini meneliti proses pelbagai jenis pemeriksaan dan memilih pembekal untuk komponen kritikal seperti bahagian bawah tanah, baldi, rippers, dan pahat. Ia bergerak melampaui analisis kos cetek untuk mencadangkan berstruktur, seven-question framework designed to probe a manufacturer's core competencies. Siasatan itu menyelidiki domain sains dan metalurgi material yang bernuansa, Kekuatan sistem kawalan pembuatan dan kualiti, dan kedalaman keupayaan penyelidikan dan pembangunan. Ia terus meneroka praktikal keserasian sebahagian, kerumitan logistik rantaian bekalan global, Pengesahan tuntutan prestasi melalui bukti empirikal, dan sifat sokongan teknikal selepas jualan yang teguh. Dengan secara sistematik menangani bidang -bidang ini, Pembeli dapat membangunkan pemahaman holistik mengenai pembekal yang berpotensi, membolehkan mereka menjalin perkongsian yang meningkatkan umur panjang mesin dan memberikan nilai yang mampan dalam persekitaran operasi yang pelbagai dan menuntut di seluruh dunia.
Takeaways utama
- Evaluate a manufacturer's metallurgical expertise and material sourcing transparency.
- Meneliti protokol kawalan kualiti dari bahan mentah ke pemeriksaan akhir.
- Assess a supplier's commitment to research, pembangunan, dan inovasi produk.
- Sahkan kaedah yang digunakan untuk menjamin keserasian sebahagian dan sesuai.
- Pilih pengeluar bahagian penggali mini dengan strategi logistik global yang mantap.
- Permintaan bukti empirikal prestasi melalui kajian kes dan testimoni serantau.
- Mengutamakan rakan kongsi yang menawarkan sokongan teknikal dan jaminan yang komprehensif.
Jadual Kandungan
- 1. Apakah kepakaran sumber dan metalurgi bahan anda?
- 2. Bolehkah anda memperincikan proses pembuatan dan protokol kawalan kualiti anda?
- 3. Apakah skop penyelidikan anda, Pembangunan, dan keupayaan kejuruteraan?
- 4. Bagaimana anda memastikan keserasian dan kesesuaian sebahagiannya merentasi jenama dan model yang berbeza?
- 5. Apakah strategi logistik dan rantaian bekalan global anda, Terutama untuk wilayah saya?
- 6. Bolehkah anda memberikan bukti prestasi dan ketahanan melalui kajian kes dan testimoni?
- 7. Tahap sokongan selepas jualan dan kepakaran teknikal yang anda tawarkan?
- Soalan yang sering ditanya (Soalan Lazim)
- Kesimpulan
- Rujukan
1. Apakah kepakaran sumber dan metalurgi bahan anda?
Perbualan dengan mana -mana calon pengilang bahagian penggali mini mesti tidak bermula dengan harga, Tetapi dengan bahan komponen itu sendiri: keluli. Ketahanan baldi, daya tahan ripper, Dan jangka hayat bawah tanah tidak menjadi masalah; mereka adalah hasil langsung pilihan sengaja dibuat sebelum kimpalan pertama atau potong. Untuk bertanya mengenai sumber bahan adalah untuk menyiasat falsafah asas pengeluar. Adakah mereka membina umur panjang, atau adakah mereka hanya memasang ke titik harga? Soalan ini membongkar watak pembekal dan menyediakan yang pertama, petunjuk yang paling banyak menceritakan kualiti yang anda boleh harapkan. Kelancaran pengeluar dalam bahasa metalurgi adalah gambaran langsung komitmen mereka terhadap integriti produk mereka dan, dengan lanjutan, untuk kejayaan operasi anda.
Kepentingan asas bahan mentah
Bayangkan dua pautan trek yang sama. Seseorang dipalsukan dari karbon tinggi, keluli boron-aloi. Yang lain dibuat dari generik, Keluli karbon gred rendah. Ke mata kasar, Mereka tidak dapat dibezakan. Namun, dalam kasar, persekitaran berimpak tinggi tapak pembinaan, takdir mereka sangat berbeza. Yang pertama mungkin bertahan beribu -ribu jam perkhidmatan, sementara yang kedua mungkin gagal sebelum ini, menyebabkan downtime bencana. Inilah sebabnya perbincangan bahan mentah adalah yang paling utama.
Kita mesti terlebih dahulu memahami bahawa "keluli" bukan monolit. Ia adalah keluarga aloi, masing -masing dengan resipi besi tertentu, Karbon, dan elemen lain yang direka untuk menghasilkan sifat tertentu. Untuk komponen jentera pembinaan, sifat yang paling dicari adalah kekerasan, keliatan, dan rintangan haus.
Kekerasan adalah keupayaan bahan untuk menahan lekukan permukaan dan lelasan. Untuk bahagian seperti tepi pemotongan baldi dan gigi, yang sentiasa bersentuhan dengan bahan -bahan yang kasar seperti pasir, Kerikil, dan batu, Kekerasan permukaan yang tinggi tidak boleh dirunding. Ini sering dicapai menggunakan keluli dengan kandungan karbon yang lebih tinggi dan aloi tertentu seperti kromium dan molibdenum, yang kemudiannya tertakluk kepada rawatan haba.
Ketangguhan is the material's ability to absorb energy and deform without fracturing. Fikirkan ripper shank yang menemui batu tersembunyi. Bahan rapuh akan terkena, Tetapi bahan yang sukar akan menyerap kejutan. Selalunya terdapat perdagangan antara kekerasan dan ketangguhan; Bahan yang sangat sukar boleh rapuh. Seni metalurgi terletak pada mencari keseimbangan optimum untuk setiap aplikasi tertentu. Untuk komponen struktur, Kekuatan sering diprioritaskan atas kekerasan yang melampau.
Pakai rintangan adalah keupayaan yang lebih luas untuk menahan kehilangan bahan dari tindakan mekanikal. Ia adalah fungsi kekerasan, keliatan, and the material's microstructure. Keluli boron ialah pilihan yang popular untuk alatan yang melibatkan tanah dan bahagian bawah pengangkutan atas sebab ini. Penambahan sejumlah kecil boron (sedikit sebanyak 0.001%) boleh meningkatkan kebolehkerasan keluli secara mendadak, membolehkan kekerasan yang mendalam dan seragam dicapai semasa rawatan haba, yang diterjemahkan terus kepada hayat haus yang lebih lama (menakutkan & Didermakan, 2017).
Apabila anda terlibat dengan pengeluar alat ganti penggali mini yang berpotensi, soalan anda hendaklah khusus. Jangan terima "keluli berkualiti tinggi" sebagai jawapan. Minta gred keluli khusus yang digunakan untuk baldi mereka, kasut trek mereka, dan pemalas mereka. Tanya mengapa gred tertentu itu dipilih. Pembekal yang berpengetahuan akan dapat menjelaskan rasional mereka, menghubungkan sifat-sifat keluli (Mis., kandungan karbon, kehadiran mangan atau boron) kepada tuntutan fungsi bahagian. Tahap ketelusan ini adalah tanda pertama rakan kongsi yang boleh dipercayai.
Memahami Metalurgi dalam Pembuatan Komponen
Mencari bahan mentah yang betul hanyalah bab pertama cerita. Transformasi seterusnya keluli mentah itu menjadi tahan lama, komponen yang boleh dipercayai adalah naratif haba, tekanan, dan ketepatan. Ini adalah bidang metalurgi dalam amalan, proses yang merangkumi seperti penempaan, Casting, dan rawatan haba. Memahami asas teknik ini memberi kuasa kepada anda untuk bertanya soalan yang lebih bernas dan membezakan pengeluar yang memfokuskan kualiti daripada yang memfokuskan volum..
Mari kita pertimbangkan menunaikan. Bayangkan seorang tukang besi memukul sekeping besi panas. Itu adalah penempaan dalam bentuk yang paling berunsur. Dalam pembuatan moden, penekan atau tukul besar-besaran membentuk keluli ke dalam bentuk yang dikehendaki. Faedah utama penempaan ialah ia memperhalusi struktur bijian keluli. Daya mekanikal menjajarkan butiran, menghapuskan lompang dalaman dan mewujudkan lebih padat, lebih kuat, dan bahagian yang lebih tahan lesu. Komponen yang menahan tekanan dan impak kitaran yang tinggi, seperti pautan trek dan rod penyambung, adalah calon utama untuk memalsukan. Apabila anda bercakap dengan pengeluar, tanya komponen mana yang dipalsukan. Jawapan mereka mendedahkan pelaburan mereka dalam mencipta bahagian dengan integriti dalaman yang unggul.
Seterusnya ialah Casting, proses menuang logam cair ke dalam acuan. Tuangan membolehkan penciptaan bentuk kompleks yang sukar atau mustahil untuk ditempa atau dimesin. Bahagian seperti sproket, dengan profil gigi mereka yang rumit, sering dilemparkan. Kualiti bahagian tuang bergantung kepada ketulenan logam cair, reka bentuk acuan, dan proses penyejukan. Cast yang tidak dilaksanakan dengan baik boleh mengakibatkan keliangan (gelembung dalaman yang kecil) atau retak pengecutan, mewujudkan titik lemah yang boleh menyebabkan kegagalan di bawah beban. Pengilang yang mahir akan menggunakan teknik canggih seperti penyahgas vakum untuk membuang kekotoran daripada keluli cair dan pengisian acuan simulasi komputer untuk memastikan pepejal, pemutus seragam.
Mungkin proses yang paling kritikal dan sering disalah ertikan ialah rawatan haba. Di sinilah potensi sebenar aloi keluli dibuka. It is a carefully controlled sequence of heating and cooling that alters the steel's microstructure to achieve the desired balance of hardness and toughness.
- Pelindapkejutan: Ini melibatkan memanaskan keluli pada suhu tinggi dan kemudian menyejukkannya dengan cepat (selalunya dalam air, minyak, atau penyelesaian polimer). Proses ini menghasilkan struktur mikro yang sangat keras tetapi rapuh yang dikenali sebagai martensit.
- Pembiakan: Bahagian yang dipadamkan kemudiannya dipanaskan semula ke suhu yang lebih rendah dan disimpan untuk masa tertentu. Proses ini melegakan tekanan dalaman dan mengurangkan kerapuhan, meningkatkan keliatan bahagian.
Ketepatan proses rawatan haba adalah segala-galanya. Bahagian yang tidak dipanaskan pada suhu yang betul, tidak cukup cepat disejukkan, atau tidak dibaja dengan betul akan gagal memenuhi spesifikasi prestasinya. Pengeluar termaju menggunakan pemanasan aruhan dikawal komputer untuk menggunakan haba dengan ketepatan yang luar biasa pada kawasan tertentu—contohnya, hanya mengeraskan gigi sproket atau permukaan rel pautan trek, sambil meninggalkan teras lebih keras dan lebih mulur untuk menyerap hentakan. Tanya pengilang tentang keupayaan rawatan haba mereka. Adakah mereka menggunakan pengerasan aruhan? Bagaimanakah mereka mengawal kadar pelindapkejutan dan suhu pembajaan? Keupayaan mereka untuk bercakap secara terperinci tentang proses ini adalah penunjuk yang kukuh tentang kedalaman teknikal mereka.
Soalan untuk Ditanya Mengenai Pensijilan Bahan dan Kebolehkesanan
Amanah, tetapi sahkan. This old adage is the guiding principle when evaluating a manufacturer's claims about their materials. Pengisytiharan menggunakan "keluli boron" tidak bermakna tanpa sistem untuk membuktikannya. Di sinilah pensijilan dan kebolehkesanan menjadi pusat kepada pertanyaan anda. Sistem ini menyediakan objektif, jejak boleh diaudit daripada pembekal bahan mentah ke bahagian siap di lantai bengkel anda.
Baris pertama pengesahan ialah Laporan Ujian Bahan (MTR), kadangkala dipanggil Sijil Ujian Kilang. Ini ialah dokumen jaminan kualiti yang disediakan oleh kilang keluli yang memperakui komposisi kimia dan sifat fizikal bagi kumpulan keluli tertentu.. Apabila pengeluar menerima penghantaran keluli mentah, ia harus disertakan dengan MTR. Laporan ini seperti sijil kelahiran untuk keluli, memperincikan solek kimia yang tepat (peratusan karbon, mangan, silikon, boron, dll.) dan keputusan ujian mekanikal (seperti kekuatan tegangan dan kekerasan) dilakukan di kilang.
Soalan anda kepada pengilang hendaklah terus: "Adakah anda mengekalkan MTR untuk semua bahan mentah yang masuk, dan bolehkah anda memautkan pengeluaran bahagian tertentu kembali ke MTR asalnya?"
Ini membawa kepada konsep kebolehkesanan. Pengilang dengan sistem kualiti yang mantap, seperti yang diperakui kepada ISO 9001 piawaian, akan mempunyai prosedur untuk mengesan bahan sepanjang proses pengeluaran. Ini bermakna bahawa kumpulan tertentu baldi penggali, contohnya, boleh dikesan kembali kepada gegelung atau plat keluli yang tepat ia dipotong, Dan pada gilirannya, to that steel's MTR. Kebolehkesanan ini bukan hanya untuk jaminan kualiti; ia adalah polisi insurans anda. Sekiranya kegagalan pramatang berlaku di lapangan, pengilang yang mempunyai kebolehkesanan boleh menyiasat puncanya. Adakah ia penyelewengan dalam kimia keluli daripada kumpulan tertentu itu? Adakah terdapat isu semasa rawatan haba bagi pengeluaran itu? Tanpa kebolehkesanan, sebarang analisis kegagalan hanyalah tekaan semata-mata.
Tambahan pula, bertanya tentang mereka keupayaan ujian dalaman. Manakala MTR menyediakan data dari kilang keluli, pengilang yang benar-benar rajin akan melakukan ujian pengesahan mereka sendiri ke atas bahan masuk. Ini mungkin melibatkan penggunaan spektrometer untuk mengesahkan komposisi kimia atau melakukan ujian kekerasan. Pemeriksaan berlebihan ini menunjukkan komitmen yang mendalam terhadap kualiti, kerana ia melindungi proses pengeluaran mereka—dan pelanggan mereka—daripada sebarang potensi kehilangan kualiti daripada pembekal bahan mentah. Bertanya "Apakah proses anda untuk mengesahkan kualiti bahan mentah yang masuk?" boleh menjadi sangat mendedahkan. Jawapan yang yakin akan memperincikan peralatan makmal dalaman dan protokol ujian mereka, while a hesitant one might suggest they are simply taking their supplier's word for it.
Kajian Kes: Kos Keluli Inferior dalam Ripper
Untuk membumikan konsep-konsep ini dalam realiti nyata tapak kerja, mari kita pertimbangkan satu senario. Sebuah syarikat kontraktor kecil di wilayah Pilbara di Australia Barat mendapatkan kontrak untuk kerja parit untuk tapak penerokaan perlombongan baharu. Tanahnya terkenal keras, terdiri daripada laterit dan batu besi. Mereka menjalankan armada jengkaut mini 10 tan. Untuk menjimatkan kos permulaan, mereka mendapatkan beberapa ripper baharu daripada pembekal yang menawarkan diskaun yang ketara. The supplier's documentation is sparse, hanya menyatakan rippers dibuat daripada "kekuatan tinggi, keluli tahan haus."
Untuk empat puluh jam pertama operasi, rippers melakukan dengan secukupnya. Namun begitu, semasa minggu kedua, salah seorang pengendali terkena poket batu yang sangat padat. Daripada menarik batu itu bebas, batang ripper terkunci dengan bersih kira-kira separuh ke bawah. Kegagalan itu rapuh, tanpa tanda lentur atau ubah bentuk. Mesin itu kini tiada komisen. Pengganti terdekat adalah di Perth, memandu selama dua hari.
Let's calculate the real cost of this "cheaper" bahagian:
- Kos downtime: Mesin itu, dengan pengendalinya, mempunyai kadar boleh dibilkan kira-kira AUD $150 setiap jam. Kegagalan berlaku pada awal hari. Let's assume 7 jam kerja hilang pada hari pertama, ditambah dengan penuh 8 jam pada hari kedua sementara menunggu penggantian. That's 15 jam waktu downtime, berjumlah AUD $2,250 dalam pendapatan yang hilang.
- Kos Penggantian: Ripper berkualiti premium daripada pengeluar terkemuka akan menelan kos AUD $1,200. Yang "lebih murah" satu ialah AUD $800. Mereka kini perlu membeli ripper premium pula, ditambah dengan bayaran untuk pengangkutan ekspres dari Perth, menambah AUD lagi $300. Jumlah kos penggantian ialah AUD $1,500.
- Kos Buruh: Pengendali melahu tetapi masih perlu dibayar. Pada AUD $45/jam, that's another AUD $675 untuk 15 jam waktu downtime.
- Kerosakan Reputasi: Projek tertangguh sehari, merenggangkan hubungan dengan kontraktor utama. Kos tidak ketara ini boleh menjejaskan peluang kontrak masa hadapan.
Jumlah kos ketara kegagalan tunggal satu "murah" ripper ialah AUD $4,425 ($2,250 + $1,500 + $675). Simpanan awal AUD $400 telah mengakibatkan kerugian bersih melebihi AUD $4,000. Analisis metalurgi seterusnya bagi bahagian yang gagal mungkin akan mendedahkan keluli gred rendah dengan keliatan yang tidak mencukupi atau proses rawatan haba yang cacat yang menjadikannya terlalu rapuh. Kes ini menggambarkan kebenaran asas: dalam jentera berat, harga belian komponen adalah salah satu bahagian yang paling kurang penting daripada jumlah kos pemilikannya. Kos sebenar didedahkan dalam prestasi, panjang umur, dan mengelakkan kegagalan. permulaan anda, soal siasat ketat pengeluar alat ganti jengkaut mini tentang bahan dan metalurgi mereka adalah alat paling berkesan yang anda ada untuk mengelakkan pelajaran yang mahal itu.
2. Bolehkah anda memperincikan proses pembuatan dan protokol kawalan kualiti anda?
Apabila integriti bahan mentah telah diwujudkan, tumpuan mesti beralih kepada transformasi mereka. Satu timbunan yang diperakui, keluli boron gred tinggi tidak bernilai jika proses pembuatan berikutnya tidak tepat atau kawalan kualiti adalah longgar. Barisan penyoalan ini menyiasat jantung operasi pengeluar alat ganti jengkaut mini. Ia bertujuan untuk memahami perjalanan komponen daripada papak keluli mentah kepada siap, bahagian dicat sedia untuk dihantar. A manufacturer's ability to articulate their processes with clarity and detail—from the sophistication of their machinery to the rigor of their inspection checkpoints—is a direct measure of their professionalism and the reliability of their output. Ia memisahkan tukang industri daripada pemasang semata-mata.
Daripada Keluli Mentah kepada Bahagian Siap: Proses Penyelaman Dalam
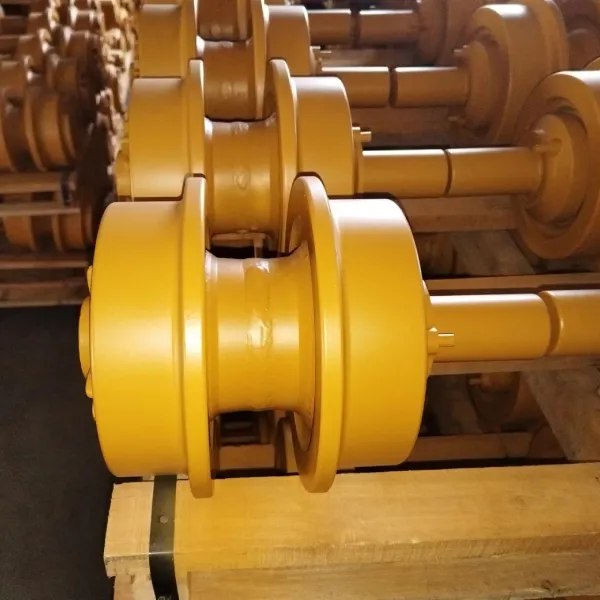
Untuk benar-benar menghargai perbezaan dalam kualiti pembuatan, ia membantu untuk menggambarkan hayat komponen tunggal. Let's take a common but critical item: a track roller for a mini excavator's undercarriage. Bahagian ini menanggung keseluruhan berat mesin, bergolek di sepanjang rantai trek di bawah tekanan yang besar dan dalam keadaan yang sangat kasar. Penciptaannya adalah usaha pelbagai peringkat.
Proses bermula dengan memotong. Bar bulat besar keluli tertentu (mungkin aloi 40Cr atau serupa) dipotong menjadi "kosong individu" dengan panjang yang betul. Pengilang ketepatan akan menggunakan gergaji jalur automatik dengan toleransi yang baik untuk memastikan setiap kosong adalah seragam dalam berat dan saiz, yang merupakan langkah pertama ke arah produk akhir yang seimbang.
Seterusnya datang menunaikan. Kosong dipanaskan pada suhu yang tepat (selalunya sekitar 1200°C) dan diletakkan di dalam dadu. Penekan yang kuat kemudian membentuk keluli panas menjadi bentuk kasar penggelek trek. Seperti yang dibincangkan sebelumnya, proses penempaan ini bukan sekadar membentuk; it's about refining the internal grain structure of the steel, memberikan kekuatan dan rintangan keletihan yang tidak dapat dicapai oleh bahagian tuang atau mesin dari bar.
Selepas menjalin, roller mengalami pemesinan kasar. Di sini, bahan berlebihan dikeluarkan, dan dimensi asas ditetapkan. Ini diikuti dengan langkah penting: rawatan haba. Untuk penggelek trek, ini selalunya merupakan proses pengerasan aruhan yang canggih. The roller shell's running surface is heated by an electromagnetic field and then rapidly quenched. Ini mewujudkan sangat sukar, lapisan luar tahan haus sambil meninggalkan teras dalam penggelek lebih keras dan lebih mulur untuk menyerap beban hentakan tanpa retak. The depth and uniformity of this hardened layer are critical for the roller's lifespan.
Selepas rawatan haba, bahagian itu masuk selesai pemesinan. Di sinilah final, dimensi kritikal dipotong. Menggunakan Kawalan Berangka Komputer yang canggih (CNC) mesin bubut dan kilang, lubang galas dan permukaan pengedap dimesin mengikut had terima yang diukur dalam mikron (perseribu milimeter). Ketepatan di sini adalah yang terpenting; permukaan pengedap yang dimesin yang tidak betul akan menyebabkan kebocoran minyak dan kegagalan galas pramatang, yang merupakan nasib biasa bagi penggelek yang lebih rendah.
Akhirnya, perhimpunan. Cangkang penggelek dipasang dengan pengedap berkualiti tinggi, bushings, dan aci pusat. Ia diisi dengan gred minyak pelincir tertentu dan dimeteraikan. Pengilang yang mementingkan kualiti akan menjalankan ujian kebocoran pada setiap roller tunggal, selalunya dengan menekan unit yang dipasang dan menenggelamkannya ke dalam air untuk mencari buih yang boleh diceritakan. Langkah terakhir ialah melukis, yang bukan sahaja untuk estetika tetapi juga menyediakan lapisan perlindungan kakisan yang penting.
Apabila anda meminta pengilang untuk memperincikan proses ini, mendengar secara spesifik. Adakah mereka menyebut pemesinan CNC? Adakah mereka bercakap tentang pengerasan induksi dan kedalaman kes? Adakah mereka membuat persembahan 100% ujian kebocoran pada komponen yang dimeterai? Lebih terperinci dan yakin penjelasan mereka, semakin besar kemungkinan mereka telah menguasai seni pembuatan.
Peranan Pusat Pemeriksaan Kawalan Kualiti
Proses pembuatan yang teguh ialah proses yang dijalin dengan pengesahan berterusan. Kualiti bukanlah sesuatu yang diperiksa pada bahagian pada akhirnya; ia dibina pada setiap peringkat. Pengeluar alat ganti penggali mini utama beroperasi pada prinsip ini, mewujudkan satu siri kawalan kualiti (QC) pintu di seluruh barisan pengeluaran.
Pemeriksaan Bahan Masuk: As we've covered, ini adalah pusat pemeriksaan pertama dan paling penting. Ia melibatkan pengesahan MTR dan sering melakukan ujian spektroskopi atau kekerasan bebas pada keluli mentah. Tiada bahan boleh memasuki tingkat pengeluaran tanpa melalui pintu pagar ini.
Pemeriksaan Dalam Proses: Ini bukan satu acara, tetapi satu siri pemeriksaan yang berterusan. Selepas menjalin, sampel bahagian mungkin dipotong terbuka dan terukir untuk memeriksa aliran butiran. Selepas pemesinan, dimensi kritikal disemak menggunakan instrumen yang ditentukur seperti angkup, mikrometer, dan Mesin Pengukur Selaras (CMMS). A CMM is a highly advanced device that can measure a part's geometry with incredible accuracy, membandingkannya dengan pelan tindakan digital asal.
Pengesahan Rawatan Haba: Ini adalah pusat pemeriksaan yang patut diberi tumpuan tersendiri. Selepas rawatan haba, bahagian mesti diuji untuk memastikan proses itu berjaya. Ini melibatkan pemeriksaan kekerasan permukaan (menggunakan penguji kekerasan Rockwell atau Brinell) dan, untuk komponen kritikal, "kedalaman kes"—ketebalan lapisan yang mengeras. Ini boleh dilakukan dengan memotong bahagian sampel, menggilapnya, dan mengukur lapisan yang mengeras di bawah mikroskop.
Ujian tidak merosakkan (Ndt): Untuk komponen tekanan tinggi seperti kimpalan baldi atau batang ripper, pemeriksaan visual tidak mencukupi. Kaedah NDT digunakan untuk mencari kecacatan yang tidak dapat dilihat dengan mata kasar. Ujian Zarah Magnet (MPT), contohnya, boleh mendedahkan retakan permukaan dan hampir permukaan dalam bahan feromagnetik. Ujian ultrasonik (Ut) menggunakan gelombang bunyi untuk mengesan kecacatan dalaman seperti keliangan dalam tuangan atau gabungan tidak lengkap dalam kimpalan. Penggunaan NDT adalah ciri pengilang yang berdedikasi untuk mencegah kegagalan lapangan.
Perhimpunan Akhir & Ujian Fungsian: Sebelum bahagian dicat dan dibungkus, pemeriksaan akhir mengesahkan semua komponen ada dan dipasang dengan betul. Untuk pemasangan seperti penggelek trek atau pemacu akhir, ini termasuk ujian berfungsi seperti ujian kebocoran yang dinyatakan sebelum ini atau memeriksa tork putaran untuk memastikan galas dipasang dengan betul.
Apabila anda menemu bual pengilang, minta mereka memetakan pusat pemeriksaan QC mereka untuk produk tertentu, seperti a baldi penggali tugas berat. Di mana mereka memeriksa? Apa yang mereka ukur? Apakah instrumen yang mereka gunakan? Apa yang berlaku apabila sesuatu bahagian didapati tidak menepati? Jawapan mereka akan memberikan gambaran yang jelas tentang budaya kualiti mereka.
Membandingkan Falsafah Pembuatan: OEM vs. Pasaran selepas
Dunia bahagian jentera secara meluas dibahagikan kepada Pengeluar Peralatan Asal (OEM) alat ganti dan alat ganti selepas pasaran. Namun begitu, "pasaran selepas itu" kategori adalah luas, bermula daripada pembekal yang menyaingi kualiti OEM kepada mereka yang menghasilkan komponen yang merbahaya substandard. Memahami perbezaan ini adalah kunci untuk membuat pilihan termaklum. Pengilang selepas pasaran berkualiti tinggi menyediakan cadangan nilai yang menarik, selalunya memberikan kualiti peringkat OEM tanpa tanda harga yang berkaitan.
Berikut adalah jadual untuk menjelaskan perbezaan falsafah dan praktikal:
| Ciri | Pengeluar OEM | Pengeluar Selepas Pasaran Berkualiti Tinggi | Pengeluar Selepas Pasaran Berkualiti Rendah |
|---|---|---|---|
| Spesifikasi bahan | Mengikut ketat, standard proprietari yang dibangunkan melalui R&D. | Bertujuan untuk memadankan atau melebihi spesifikasi OEM, selalunya menggunakan aloi gred tinggi standard industri. Telus tentang pilihan bahan. | Selalunya kabur atau mengelirukan. Boleh guna lebih murah, pengganti keluli gred rendah untuk mengurangkan kos, membawa kepada rintangan haus yang lemah dan kerapuhan. |
| R&D Pelaburan | Sangat tinggi. Mereka bentuk bahagian serentak dengan mesin itu sendiri. | Sederhana hingga tinggi. Fokus pada kejuruteraan terbalik, analisis bahan, dan penambahbaikan proses. Boleh berinovasi pada reka bentuk OEM. | Minimum kepada tiada. Tertumpu terutamanya pada replikasi mudah dengan penyalinan visual, tanpa pemahaman tentang kejuruteraan asas. |
| Proses Pengilangan | Sangat automatik dan dikawal proses. Pelaburan yang besar dalam jentera peringkat atasan (Mis., CNC, Robotik). | Menggunakan teknik pembuatan moden, termasuk pemesinan CNC dan rawatan haba terkawal. Fokus pada konsistensi proses. | Selalunya bergantung pada yang lebih tua, jentera manual yang kurang tepat. Boleh melangkau atau melaksanakan langkah kritikal dengan buruk seperti rawatan haba. |
| Kawalan Kualiti | Amat ketat, QC berbilang peringkat disepadukan di seluruh barisan pengeluaran. Penggunaan CMM secara meluas, Ndt, dan analisis makmal. | Tegas, sering diperakui kepada ISO 9001. Menggunakan sistem pusat pemeriksaan QC, pemeriksaan dalam proses, dan ujian akhir. | Tidak konsisten, selalunya terhad kepada pemeriksaan visual asas pada akhir. Kurang kebolehkesanan dan instrumentasi pengukuran yang betul. |
| Mata Harga | Tertinggi, mencerminkan nama jenama, R&D kos, dan overhed rangkaian peniaga. | Berdaya saing, menawarkan penjimatan yang ketara berbanding OEM tanpa menjejaskan kualiti teras. Mewakili nilai tinggi. | Terendah, dicapai dengan memotong sudut pada bahan, proses, dan kawalan kualiti. Mewakili risiko tinggi. |
| Waranti & Sokongan | Waranti komprehensif yang disokong oleh rangkaian pengedar global. | Selalunya menawarkan waranti setanding OEM, dengan proses tuntutan yang jelas. Sokongan biasanya terus daripada pengilang. | Waranti selalunya terhad, tidak wujud, atau mempunyai cetakan halus yang melarang. Sokongan adalah minimum. |
Matlamat anda sebagai pembeli adalah untuk mencari pembekal dengan tegas di lajur tengah itu: pengeluar bahagian jengkaut mini selepas pasaran berkualiti tinggi yang telah melabur dalam bahan tersebut, proses, dan sistem kualiti untuk menyampaikan prestasi yang boleh dipercayai dan nilai tulen.
Pensijilan Penyahkodan: ISO apa 9001 Sungguh Bermaksud
Dalam carian anda, anda akan kerap menghadapi masalah "ISO 9001" pensijilan. Ia sering dipersembahkan sebagai lencana kualiti, tetapi adalah penting untuk memahami apa yang diwakilinya. ISO 9001 bukan pensijilan produk; it is a certification of a company's Sistem Pengurusan Kualiti (Qms).
Fikirkan dengan cara ini: ISO 9001 tidak menjamin bahawa setiap bahagian yang dihasilkan oleh syarikat adalah sempurna. Sebaliknya, ia memperakui bahawa syarikat itu mempunyai dokumen yang didokumenkan dengan baik, konsisten, dan sistem boleh diaudit untuk mengurus kualiti. Sistem ini termasuk prosedur untuk:
- Mengawal dokumen dan rekod.
- Mengurus sumber, termasuk kakitangan dan peralatan.
- Keseluruhan proses realisasi produk, daripada reka bentuk kepada penghantaran.
- Pengukuran, analisis, dan penambahbaikan, termasuk mengendalikan produk yang tidak menepati, menjalankan audit dalaman, dan melaksanakan tindakan pembetulan.
Jadi, kenapa ISO 9001 pensijilan tanda positif? Kerana ia menunjukkan bahawa pengeluar serius tentang kawalan proses. Ia menunjukkan bahawa mereka telah menentukan prosedur mereka, melatih rakyat mereka, dan mempunyai mekanisme untuk mengenal pasti dan menyelesaikan masalah. Sebuah syarikat yang telah melalui proses yang ketat untuk mencapai dan mengekalkan ISO 9001 pensijilan jauh lebih kecil kemungkinannya mengalami huru-hara, proses pengeluaran yang tidak konsisten daripada yang tidak (Abisourour et al., 2021). Ia adalah penunjuk profesionalisme yang kuat dan komitmen kepada hasil yang boleh berulang.
Namun begitu, ia hanya satu kepingan teka-teki. Ia memberitahu anda bahawa mereka mempunyai sistem. Soalan terperinci anda tentang proses pembuatan dan QC khusus mereka memberitahu anda sejauh mana mereka melaksanakan sistem tersebut. Gabungan QMS yang diperakui dan keupayaan untuk menjawab soalan teknikal mendalam anda dengan yakin ialah pukulan satu dua yang kuat yang anda cari dalam pengeluar alat ganti jengkaut mini peringkat teratas.
3. Apakah skop penyelidikan anda, Pembangunan, dan keupayaan kejuruteraan?
Keupayaan untuk meniru bahagian dengan tepat adalah jangkaan garis dasar untuk mana-mana pengeluar pasaran selepas itu. Namun begitu, pembekal yang benar-benar luar biasa, mereka yang menjadi rakan kongsi strategik jangka panjang, jangan berhenti pada replikasi. Mereka mempunyai rasa ingin tahu kejuruteraan yang mendalam dan kapasiti yang teguh untuk penyelidikan dan pembangunan (R&D). This capability transforms them from mere copyists into innovators who understand the why behind a part's design, bukan sekadar apa. Inquiring into a manufacturer's R&D usaha adalah untuk menyiasat teras intelek mereka. Ia mendedahkan sama ada mereka mengikuti pasaran secara pasif atau secara aktif berusaha untuk memajukannya, menyelesaikan masalah dunia sebenar untuk pelanggan yang beroperasi dalam keadaan yang mencabar dari tanah beku Siberia hingga pasir kasar di Timur Tengah.
Melangkaui Replikasi: Nilai Kejuruteraan Dalaman
Pengilang berkualiti rendah mungkin mengambil bahagian OEM, ukur dengan kaliper, dan buat salinan. Pengilang berkualiti tinggi dengan pasukan kejuruteraan dalaman mendekati tugas itu dari perspektif yang berbeza. Matlamat mereka bukan hanya untuk meniru bentuk, tetapi untuk memahami fungsi dan, mana boleh, untuk memperbaikinya. Proses ini sering dipanggil kejuruteraan terbalik.
Ia bermula dengan pemerolehan data. Daripada ukuran tangan yang mudah, syarikat yang dipacu kejuruteraan akan menggunakan pengimbas laser 3D atau Mesin Pengukur Selaras (CMM) untuk mencipta model digital yang sangat tepat bagi bahagian asal. Pelan tindakan digital ini jauh lebih tepat dan terperinci daripada mana-mana lukisan 2D.
Tetapi kerja kejuruteraan sebenar berlaku seterusnya. Model digital diimport ke dalam Kejuruteraan Berbantukan Komputer (CAE) perisian. Di sini, jurutera boleh melakukan Analisis Unsur Terhingga (FEA). Ini ialah alat pengiraan yang berkuasa yang membolehkan mereka mensimulasikan bagaimana bahagian itu akan berkelakuan di bawah tekanan dunia sebenar. Mereka boleh menggunakan beban maya, tekanan, dan getaran kepada model digital untuk melihat di mana tekanan tertumpu. Anggap ia sebagai ujian tekanan maya yang boleh mendedahkan titik lemah yang tersembunyi dalam reka bentuk.
Mengapa ini penting? OEM mungkin mereka bentuk bahagian untuk menjadi "cukup baik" untuk pelbagai keadaan purata. Namun begitu, analisis FEA mungkin mendedahkan bahawa di bawah keadaan tekanan tinggi tertentu bagi, contohnya, batu yang berterusan pecah dengan pahat, kawasan tertentu pemegang alat terdedah kepada rekahan keletihan. Pengeluar pasaran selepas yang diterajui kejuruteraan boleh menggunakan cerapan ini untuk menambah baik reka bentuk. Mereka mungkin menambah gusset yang menguatkan, meningkatkan jejari sudut dalaman yang tajam untuk mengagihkan tegasan dengan lebih sekata, atau pilih aloi keluli yang lebih keras untuk komponen tertentu itu. Mereka bukan sekadar meniru bahagian itu; mereka sedang menyelesaikan masalah.
Apabila anda bercakap dengan bakal pembekal, tanya jika mereka mempunyai jabatan kejuruteraan dalaman. Adakah mereka menggunakan perisian untuk pemodelan 3D dan FEA? Bolehkah mereka memberikan contoh bagaimana analisis kejuruteraan mereka membawa kepada peningkatan produk? Pengilang yang boleh berkongsi cerita sedemikian menunjukkan tahap kecanggihan yang melampaui tiruan mudah. Mereka menunjukkan bahawa mereka berfikir seperti penyelesai masalah.
Inovasi dalam Bahagian Pakai: Menyesuaikan diri dengan Permintaan Moden
Dunia pembinaan dan penggalian tidak statik. Teknik baru, mesin yang lebih berkuasa, dan aplikasi yang semakin menuntut memerlukan bahagian haus turut berkembang. Pengilang yang terperangkap dalam pemikiran replikatif semata-mata akan sentiasa ketinggalan satu langkah, producing parts for yesterday's challenges. Pengeluar bahagian jengkaut mini yang berfikiran ke hadapan dengan R&D fokus sentiasa memandang ke hadapan.
Pertimbangkan evolusi baldi jengkaut. Baldi penggali tugas standard ialah alat serba boleh, tetapi ia tidak optimum untuk setiap tugas. Pengilang yang inovatif akan menawarkan pelbagai jenis baldi khusus, setiap satu direka dan direka bentuk untuk tujuan tertentu:
- Baldi Batu Tugas Berat: Ini bukan sahaja baldi standard yang dibuat dengan plat yang lebih tebal. Mereka direka bentuk dengan profil yang berbeza (selalunya berbentuk V) untuk penembusan yang lebih baik dalam batu. Mereka menampilkan penggunaan meluas keluli lelasan tinggi (seperti AR450 atau AR500) pada semua permukaan haus, pemotong sisi bertetulang, dan penutup bibir yang teguh untuk melindungi kelebihan utama.
- Baldi Rangka: Digunakan untuk mengasingkan batu dari tanah di tapak perobohan atau di kuari. R&D di sini memberi tumpuan kepada jarak rusuk. Terlalu luas, dan anda kehilangan bahan berharga; terlalu sempit, dan baldi tersumbat sentiasa. Analisis kejuruteraan dan ujian lapangan diperlukan untuk mencari geometri optimum untuk jenis bahan yang berbeza.
- Baldi Parit: Baldi sempit ini memerlukan reka bentuk yang teliti untuk memastikan ia mempunyai kekuatan untuk menggali dalam keadaan sukar tanpa lebar untuk menyediakannya. The engineering challenge is in the structural design of the bucket's "ears" dan penyangkut, di mana semua daya tertumpu.
- Tilt Baldi: Lampiran hidraulik yang kompleks ini memerlukan gabungan kepakaran kejuruteraan mekanikal dan hidraulik untuk memastikan kedua-duanya berkuasa dan boleh dipercayai.
Inovasi juga berlaku di peringkat mikro, dalam Alat Penglibatan Tanah (Dapatkan)-gigi, penyesuai, dan canggih. R&D dalam bidang ini sangat tertumpu pada metalurgi. Pengilang sentiasa bereksperimen dengan aloi keluli baharu dan profil rawatan haba untuk mencipta gigi yang menawarkan keseimbangan kekerasan yang lebih baik (untuk dipakai) dan ketangguhan (untuk rintangan hentaman). Mereka mungkin membangunkan sistem penguncian baharu yang menjadikan penukaran gigi lebih cepat dan lebih selamat untuk pengendali di lapangan.
Tanya pembekal yang berpotensi: "Apakah produk atau penambahbaikan produk baharu yang anda perkenalkan dalam dua tahun lepas?" Their answer will tell you if they are an active participant in the industry's evolution or a passive observer. Cari pembekal yang katalog bahagian yang tersedia menunjukkan kepelbagaian yang bijak melangkaui item gantian standard.
Gelung Maklum Balas: Bagaimana Pengalaman Pelanggan Mendorong Penambahbaikan Produk
R yang paling berharga&D sumber untuk mana-mana pengilang tiada dalam makmal; it's on the job sites of their customers. Pengalaman harian pengendali di Korea, Australia, Rusia, dan Afrika adalah harta karun data tentang cara bahagian berfungsi dan gagal di dunia nyata. Pengilang yang benar-benar cemerlang mempunyai sistem rasmi untuk menangkap, menganalisa, dan bertindak atas maklum balas ini.
Ini adalah konsep gelung maklum balas pelanggan. Ia berfungsi seperti ini:
- Pengumpulan Data: Pengilang secara aktif mencari maklum balas. Ini boleh melalui pasukan jualan mereka, talian sokongan teknikal, proses tuntutan jaminan, atau dengan melakukan lawatan tetap ke tapak pelanggan. They don't wait for complaints; mereka bertanya secara proaktif, “Bagaimana prestasi bahagian itu? Apakah cabaran yang anda hadapi?"
- Analisis: Maklum balas, terutamanya mengenai kegagalan atau haus pramatang, bukan hanya dikendalikan oleh ejen perkhidmatan pelanggan. Ia disalurkan terus ke jabatan kejuruteraan. Bahagian yang gagal mungkin diminta kembali untuk analisis kegagalan penuh, termasuk ujian metalurgi dan pemeriksaan mikroskopik, untuk menentukan punca utama.
- Tindakan: Cerapan yang diperoleh daripada analisis ini kemudiannya digunakan untuk memacu perubahan sebenar. Jika model kasut trek tertentu menunjukkan haus yang dipercepatkan dalam tanah yang melelas di kawasan tertentu, jurutera mungkin memutuskan untuk menukar spesifikasi keluli atau mengubah suai profil rawatan haba untuk bahagian itu. Jika pelanggan melaporkan kesukaran memasang meterai tertentu, jurutera mungkin mereka bentuk semula bahagian itu atau mencipta panduan pemasangan yang lebih terperinci.
- Komunikasi: Gelung ditutup apabila pengilang berkomunikasi kembali kepada pangkalan pelanggan. Ini mungkin melalui buletin teknikal yang menerangkan penambahbaikan atau hanya dengan produk yang ditambah baik menjadi standard baharu.
Proses ini mengubah hubungan pelanggan-pembekal daripada transaksi mudah kepada perkongsian. Pengilang bukan hanya menjual keluli; mereka menjual penyelesaian yang terus bertambah baik. Semasa meneliti pembekal, minta mereka menerangkan proses mereka untuk mengendalikan laporan kegagalan lapangan. Siapa yang terlibat? Analisis apa yang dilakukan? Bolehkah mereka memberi contoh penambahbaikan produk yang merupakan hasil langsung daripada maklum balas pelanggan? Pengilang yang menerima gelung maklum balas ini adalah mereka yang komited terhadap kejayaan jangka panjang pelanggan mereka. Mereka memahami bahawa kejayaan mereka sendiri secara intrinsik dikaitkan dengan prestasi dan ketahanan produk mereka dalam persekitaran yang pelbagai dan mencabar di mana mereka diuji..
4. Bagaimana anda memastikan keserasian dan kesesuaian sebahagiannya merentasi jenama dan model yang berbeza?
Dalam dunia yang ideal, setiap bahagian akan terpasang dengan sempurna, setiap masa. Dalam realiti kompleks jentera berat, mencapai "kesesuaian yang sempurna ini" merupakan cabaran kejuruteraan dan logistik yang penting. Pasaran penggali mini sangat berpecah-belah, dengan berpuluh-puluh pengeluar (seperti Kubota, Yanmar, Bobcat, Caterpillar, Komatsu, Hitachi, dan Doosan) setiap satu menghasilkan pelbagai model dengan spesifikasi unik yang boleh berubah dari satu tahun pengeluaran ke tahun berikutnya. Untuk pengeluar alat ganti penggali mini selepas pasaran, menjamin kesesuaian bukanlah perkara yang remeh; ia merupakan kecekapan teras yang memisahkan pembekal yang boleh dipercayai daripada sumber kekecewaan dan masa terhenti. Soalan ini menyiasat ketepatan data mereka, ketegasan proses mereka, dan kekuatan jaminan mereka.
Cabaran Pasaran Berpecah-belah
Untuk memahami skala cabaran, pertimbangkan undercarriage satu jengkaut mini 5 tan. Ia adalah sistem kompleks komponen yang saling mengunci: berpuluh-puluh pautan trek membentuk rantai, penggelek trek berbilang dan penggelek atas, pemalas depan, dan sproket belakang. Sekarang, bayangkan bahawa spesifikasi untuk padang rantaian trek (jarak dari satu pin ke pin seterusnya), diameter penggelek, kebosanan si pemalas, dan profil gigi sproket semuanya boleh berbeza sedikit antara mesin yang dibuat oleh Jenama A dan yang dibuat oleh Jenama B, walaupun mereka berada dalam kelas berat yang sama. Lebih buruk, Jenama A mungkin mengubah reka bentuk gegancunya di antaranya 2023 model dannya 2025 model.
Pengilang yang cuba melayani pasaran global mesti bersaing dengan matriks variasi yang besar ini. Rantai trek yang sesuai dengan Kubota KX057-4 tidak sesuai dengan Yanmar ViO55-6A. Pin pautan baldi untuk Bobcat E50 mungkin mempunyai diameter milimeter berbeza daripada satu untuk Kucing 305. Penyimpangan kecil ini adalah perbezaan antara pemasangan yang lancar dan masalah yang mahal. Bahagian yang tidak sesuai boleh menyebabkan:
- Kegagalan Pemasangan: The part simply won't go on, membawa kepada masa henti serta-merta manakala bahagian yang betul diperolehi. Ini amat menyakitkan bagi pelanggan di lokasi terpencil, seperti tapak perlombongan di Afrika atau operasi pertanian di Asia Tenggara, di mana penghantaran boleh mengambil masa berminggu-minggu.
- Pemakaian Dipercepat: Sproket dengan profil gigi yang sedikit salah mungkin terlibat dengan sesendal rantai trek secara tidak betul. Walaupun ia mungkin kelihatan berfungsi pada mulanya, ketidakpadanan ini akan menyebabkan cepat, kehausan yang merosakkan kedua-dua gegancu baharu dan rantai trek sedia ada, menukar satu penggantian komponen menjadi binaan semula bahagian bawah sepenuhnya.
- Kegagalan Bencana: Pin atau bolt yang tidak dipasang dengan betul boleh menghasilkan kepekatan tegasan yang tidak dijangka, membawa kepada keretakan secara tiba-tiba komponen di bawah beban, yang menimbulkan risiko keselamatan yang serius.
Inilah sebabnya mengapa pendekatan kasual terhadap keserasian tidak boleh diterima. Pengilang tidak boleh hanya bergantung pada katalog lama atau perbandingan visual. Mereka mesti menganggap kesesuaian sebagai disiplin ketepatan.
Memanfaatkan Data OEM dan Pengukuran Ketepatan
Jadi, bagaimana pengeluar peringkat atasan mengatasi cabaran ini? Mereka membina "perpustakaan kesesuaian," pangkalan data spesifikasi OEM yang luas dan diselenggara dengan teliti. Ini bukan sesuatu yang boleh dibeli di luar rak; ia adalah aset strategik yang dibina selama bertahun-tahun bekerja dengan teliti.
Asas perpustakaan ini ialah pemerolehan data. Proses untuk bahagian baru mungkin kelihatan seperti ini:
- Dapatkan Bahagian OEM: Pengilang memperoleh komponen OEM tulen untuk model mesin tertentu yang mereka ingin sokong.
- 3D Pengimbasan Digital: Bahagian tersebut diimbas menggunakan pengimbas laser 3D resolusi tinggi. Kaedah bukan sentuhan ini menangkap geometri luaran yang lengkap bagi bahagian tersebut, mencipta "awan titik" daripada berjuta-juta titik data.
- Pengukuran CMM: Untuk titik antara muka kritikal—seperti gerek galas, lubang pin, permukaan pelekap, dan gigi gear—Mesin Pengukur Selaras (CMM) digunakan. The CMM's tactile probe can measure these features with sub-micron accuracy, menangkap dimensi yang tepat dan toleransi geometri (seperti concentricity dan perpendicularity) bahawa pengimbas laser mungkin terlepas.
- Cipta "Golden" Model CAD: Data imbasan dan ukuran CMM digabungkan untuk mencipta Reka Bentuk Berbantukan Komputer 3D yang sangat tepat (CAD) model. This is the manufacturer's "golden" rujukan, induk digital yang mana semua bahagian pengeluaran akan dibandingkan.
Pendekatan dipacu data ini pada asasnya berbeza daripada penyalinan mudah. Ia menangkap niat reka bentuk jurutera asal. The manufacturer's engineering team will maintain this database, sentiasa mengemas kininya apabila model mesin baharu dikeluarkan. Apabila anda memesan ripper untuk penggali mini khusus anda, mereka bukan sekadar menarik bahagian generik dari rak. They are matching your machine's make, model, dan nombor siri terhadap pangkalan data mereka untuk memastikan pendakap pelekap, dimensi pin, dan sambungan hidraulik adalah padanan yang tepat.
Tanya pembekal yang berpotensi: "Bagaimana anda mendapatkan data dimensi untuk bahagian yang anda buat? Apakah teknologi yang anda gunakan untuk mengukur dan mengesahkan dimensi ini?" Cari jawapan yang mengandungi istilah seperti "pengimbasan 3D," "CMM," dan "pangkalan data model CAD."
"Jaminan Kesesuaian": Perkara yang Perlu Dicari dalam Waranti
Pengilang yang yakin dengan data mereka dan toleransi pengeluaran mereka akan berdiri di belakang produk mereka dengan jaminan kesesuaian yang jelas dan jelas. This guarantee is one of the most powerful indicators of a supplier's quality and customer focus. Namun begitu, tidak semua jaminan dicipta sama. Inilah yang perlu dicari dalam cetakan halus:
- Kejelasan: Dasar itu sepatutnya mudah. Ia harus menyatakan bahawa jika bahagian itu tidak sesuai dengan mesin yang ditentukan untuknya ia dijual, pengilang akan membetulkan keadaan.
- Skop Remedi: Apa yang dijanjikan pengeluar? Jaminan yang baik akan menawarkan bayaran balik penuh atau, lebih penting lagi, penghantaran dipercepatkan bahagian yang betul atas perbelanjaan mereka. Polisi terbaik mungkin menawarkan beberapa bentuk pampasan untuk masa henti yang disebabkan oleh kesilapannya, walaupun ini kurang biasa.
- Liputan Kos: Siapa yang membayar untuk penghantaran? Jaminan kukuh akan menyatakan bahawa pengilang menanggung kos penghantaran bahagian yang salah kembali dan kos penghantaran bahagian baru keluar. Ini adalah pertimbangan utama untuk pelanggan antarabangsa, di mana kos penghantaran boleh menjadi besar.
- Kesederhanaan Proses: Bagaimana anda membuat tuntutan? Ia sepatutnya menjadi proses mudah yang melibatkan menghubungi sokongan teknikal mereka, memberikan butiran mesin dan gambar isu pemasangan. Yang berbelit-belit, proses pelbagai langkah dengan kertas kerja yang berlebihan adalah bendera merah.
Kewujudan jaminan kesesuaian yang kukuh memberitahu anda dua perkara. Pertama, ia menunjukkan bahawa pengeluar telah melabur banyak dalam data dan kawalan kualiti mereka, kerana mereka yakin dari segi kewangan bahawa isu kesesuaian akan jarang berlaku. Kedua, ia menunjukkan bahawa mereka menghormati pelanggan mereka' masa dan perniagaan, dan bersedia untuk bertanggungjawab apabila kesilapan berlaku. Ia mengalihkan risiko bahagian yang salah daripada anda, pembeli, kembali kepada mereka, pengilang.
Jadual Perbandingan Kedua: Faktor Risiko Kesesuaian
Untuk meringkaskan pembezaan utama, consider this table when evaluating a potential supplier's approach to compatibility:
| Faktor | Pengeluar Berisiko Rendah | Pengeluar Berisiko Tinggi |
|---|---|---|
| Sumber Data | Pangkalan data yang diselenggara dengan teliti dibina daripada pengimbasan bahagian OEM (3D) dan pengukuran CMM. | Bergantung pada katalog yang sudah lapuk, penyalinan visual daripada foto, atau ukuran tangan yang mudah. |
| Kejuruteraan | Pasukan kejuruteraan dalaman yang mencipta dan mengesahkan model CAD terperinci untuk setiap bahagian. | Tiada kejuruteraan khusus untuk kesesuaian. Pengeluaran adalah berdasarkan lukisan mudah atau salinan fizikal. |
| Toleransi Pengeluaran | Dikawal ketat menggunakan pemesinan CNC dan penentukuran tetap peralatan. | Toleransi yang longgar disebabkan oleh proses manual atau mesin yang tidak diselenggara dengan baik, membawa kepada variasi sebahagian ke bahagian. |
| Pengesahan | Bahagian pengeluaran sentiasa diperiksa terhadap "emas" Model CAD menggunakan CMM atau lekapan ketepatan. | Pemeriksaan terhad kepada tolok go/no-go asas atau pemeriksaan visual, jika ia berlaku sama sekali. |
| Jaminan Kesesuaian | Jelas, menyeluruh, dan mesra pelanggan. Meliputi kos pemulangan dan penghantaran penggantian. | samar-samar, penuh dengan pengecualian, atau tidak wujud. Pembeli menanggung risiko dan kos bahagian yang salah. |
| Sokongan Teknikal | Dikendalikan oleh juruteknik berpengetahuan yang boleh menyelesaikan masalah pemasangan berdasarkan nombor siri dan spesifikasi mesin. | Dikendalikan oleh kakitangan jualan yang kurang pengetahuan teknikal yang mendalam dan tidak dapat memberikan sokongan yang berkesan. |
Akhirnya, a manufacturer's approach to fitment is a proxy for their overall attention to detail. Syarikat yang teliti dalam memastikan bahagian sesuai juga mungkin akan teliti tentang kualiti keluli mereka, ketepatan rawatan haba mereka, dan keutuhan kimpalan mereka.
5. Apakah strategi logistik dan rantaian bekalan global anda, Terutama untuk wilayah saya?
Komponen yang dihasilkan dengan sempurna tidak berguna jika ia tidak dapat dihantar ke tapak kerja anda tepat pada masanya, boleh dipercayai, dan cara yang kos efektif. Untuk perniagaan yang beroperasi dalam pasaran yang pelbagai secara geografi dan sering mencabar—daripada kawasan Pedalaman Australia yang luas hingga ke pelabuhan Asia Tenggara yang sibuk atau zon perindustrian terpencil di Rusia—logistik bukanlah sesuatu yang difikirkan semula.. Ia adalah elemen teras bagi cadangan nilai. Apabila anda mempersoalkan pengeluar alat ganti jengkaut mini tentang rantaian bekalan mereka, anda sedang menilai keupayaan mereka untuk beroperasi pada skala global. Anda mengukur pemahaman mereka tentang realiti serantau anda dan kesediaan mereka untuk menjadi rakan kongsi yang boleh dipercayai, bukan sekadar kilang yang jauh.
Dari Tingkat Kilang ke Tapak Kerja: Menavigasi Penghantaran Global
Perjalanan bahagian keluli berat, seperti baldi jengkaut atau satu set landasan bawah pengangkutan, dari kilang di Asia kepada pelanggan di Timur Tengah adalah balet pengangkutan yang kompleks, dokumentasi, dan peraturan. Pengilang yang canggih memahami dan menguruskan kerumitan ini bagi pihak pelanggan mereka.
Mod pengangkutan utama untuk barangan berat tersebut ialah pengangkutan laut. Ia adalah kaedah yang paling menjimatkan, tetapi ia memerlukan perancangan yang teliti. Pengilang mesti mempunyai hubungan yang kukuh dengan penghantar barang dan talian perkapalan untuk mendapatkan ruang di atas kapal dan merundingkan kadar yang kompetitif. Mereka sepatutnya dapat memberikan anda anggaran yang jelas untuk masa transit ke pelabuhan terdekat anda.
Untuk keperluan yang lebih mendesak, pengangkutan udara adalah pilihan, tetapi ia datang pada kos yang jauh lebih tinggi. Pembekal yang baik boleh memberikan sebut harga untuk kedua-duanya, membolehkan anda membuat keputusan termaklum berdasarkan keperluan mendesak anda berbanding kos.
Di sebalik pengangkutan itu sendiri terletak labirin kastam dan dokumentasi. Setiap negara mempunyai peraturan sendiri untuk import, termasuk dokumen yang diperlukan (seperti Bill of Lading, Invois Komersil, dan Senarai Pembungkusan), duti import, dan cukai (seperti VAT atau GST). Pembekal global yang berpengalaman akan mempunyai jabatan eksport yang pakar dalam menyediakan dokumentasi ini dengan tepat. Kesilapan dalam kertas kerja boleh menyebabkan kelewatan yang panjang dan mahal di kastam. Mereka juga sepatutnya dapat memberikan HS yang betul (Sistem Harmoni) kod untuk produk mereka, yang penting untuk klasifikasi kastam dan pengiraan duti. Tanya mereka: “Apakah sokongan yang anda berikan untuk pelepasan kastam di negara saya?" Jawapan mereka akan mendedahkan tahap pengalaman antarabangsa mereka.
Kepentingan Hab Pengedaran Serantau
Untuk pelanggan di Dubai atau Singapura, a manufacturer's promise of "fast shipping" tidak bermakna jika bahagian-bahagian itu mesti terlebih dahulu melakukan perjalanan selama empat minggu di atas kapal dari kilang tunggal di Asia Timur Laut. Masa utama—jumlah masa daripada membuat pesanan hingga menerima barangan—adalah faktor kritikal dalam mengurus inventori anda dan bertindak balas terhadap kegagalan mesin yang tidak dijangka.
Inilah sebabnya mengapa pengeluar yang paling berfikiran ke hadapan menerima pakai a model hub-and-spoke untuk pengedaran mereka. Daripada menghantar setiap pesanan individu terus dari kilang (model bercakap-kepada-pelanggan), mereka menubuhkan pusat pengedaran serantau atau gudang di lokasi strategik (hab). Sebagai contoh:
- Hab masuk Dubai (Zon Bebas Jebel Ali) boleh berkhidmat dengan cekap ke seluruh Timur Tengah dan bahagian Afrika.
- Hab masuk Singapura atau Malaysia (Pelabuhan Klang) boleh mengurangkan masa pendahuluan secara drastik untuk pasaran pembinaan yang berkembang pesat di seluruh Asia Tenggara (Indonesia, Thailand, Vietnam).
- Hab Eropah, mungkin dalam Rotterdam atau Antwerp, boleh berkhidmat dengan Rusia, negara-negara CIS, dan Afrika Utara.
- Kehadiran dalam Australia (Mis., Perth atau Brisbane) would be a massive advantage for serving the continent's sprawling mining and construction sectors.
Dengan menyimpan bahagian volum tinggi di hab serantau ini, pengilang boleh mengurangkan masa memimpin dari minggu ke hari. Pesanan daripada pelanggan di Qatar boleh dipenuhi dari hab Dubai di 2-3 hari, bukannya 3-4 minggu dari kilang. Ini mempunyai kesan yang mendalam terhadap perniagaan anda. Ia membolehkan anda beroperasi dengan inventori yang lebih ramping, membebaskan aliran tunai. Ini bermakna mesin yang rosak boleh dihidupkan semula dan berjalan dalam beberapa hari, bukan minggu, menjimatkan beribu-ribu hasil yang hilang.
Semasa meneliti pembekal, ini adalah soalan yang kuat: "Adakah anda mempunyai rakan kongsi pergudangan atau pengedaran yang terletak di dalam atau berhampiran wilayah saya?" A "ya" kepada soalan ini boleh menjadi kelebihan daya saing yang ketara dan alasan kukuh untuk bekerjasama dengan pengeluar tersebut.
Pembungkusan dan Pemeliharaan: Melindungi Pelaburan
Penggelek trek yang tiba berkarat atau baldi yang kemek akibat beralih dalam bekas adalah penghantaran yang gagal, tidak kira sejauh mana ia dihasilkan. Peringkat akhir proses pengeluaran—pembungkusan—adalah langkah kualiti yang kritikal, terutamanya untuk barangan yang melakukan perjalanan yang panjang dan sukar merentasi lautan.
Bahagian keluli berat memberikan cabaran pembungkusan yang unik. Mereka padat, selalunya mempunyai tepi yang tajam, dan terdedah kepada kerosakan fizikal dan kakisan. Pengeluar bahagian jengkaut mini yang berfokus pada kualiti akan mempunyai protokol pembungkusan terperinci:
- Perlindungan Kakisan: Bahagian keluli yang bergerak melalui laut terdedah kepada lembap, persekitaran masin selama berminggu-minggu. Hanya melukis mereka tidak selalu mencukupi. Pembekal yang berkualiti akan menggunakan lapisan minyak atau lilin anti-karat. Untuk selesai, permukaan yang tidak dicat seperti lubang bearing, mereka mungkin menggunakan VCI (Perencat Kakisan Wap) kertas atau beg, yang mengeluarkan wap tidak berbahaya yang mencipta lapisan molekul pelindung pada permukaan logam.
- Perlindungan Fizikal: Bahagian individu hendaklah dilindungi daripada terhantuk antara satu sama lain. Komponen kecil mungkin dikotak secara individu. Item yang lebih besar seperti penggelek dan pemalas harus mempunyai pelindung pada permukaan mesin.
- Crating dan Palletizing: Bahagian-bahagian itu kemudiannya dibungkus dengan selamat ke dalam peti kayu yang dibina khas atau diikat pada palet tugas berat. Matlamatnya adalah untuk mencipta pepejal, blok stabil yang tidak akan beralih atau pecah semasa pengendalian atau di laut bergelora. Kayu yang digunakan untuk peti ini mesti selalunya diwasap dan diperakui oleh ISPM 15 piawaian untuk mematuhi peraturan kuarantin antarabangsa—perincian lain yang akan dikendalikan oleh pengeksport berpengalaman secara automatik.
Look at a manufacturer's product photos. Adakah mereka menunjukkan bahagian yang tersusun rapi dalam kukuh, peti yang dibina dengan baik? Atau adakah mereka hanya dilonggokkan secara longgar di atas palet? Minta foto bagaimana produk mereka dibungkus untuk dieksport. Ia adalah butiran kecil yang bercakap tentang profesionalisme dan penghormatan mereka terhadap produk yang anda beli.
Memahami Incoterms: Siapa Bertanggungjawab untuk Apa?
Apabila anda menerima sebut harga daripada pembekal antarabangsa, ia akan disertakan dengan kod tiga huruf seperti "FOB," "CIF," atau "EXW." Ini adalah Incoterms, satu set peraturan yang diiktiraf secara global yang mentakrifkan tanggungjawab penjual dan pembeli dalam transaksi antarabangsa. Memahami mereka adalah penting untuk mengetahui jumlah kos pendaratan anda dan risiko anda.
- EXW (Bekas Kerja): Istilah ini meletakkan tanggungjawab maksimum kepada anda, pembeli. Harga yang dinyatakan hanyalah harga barang di pintu pagar kilang. Anda bertanggungjawab untuk mengatur dan membayar segala-galanya: pengangkutan dari kilang, kastam eksport, pengangkutan laut, insurans, kastam import, dan penghantaran akhir. Pilihan ini memberi anda kawalan tetapi juga memerlukan kepakaran logistik yang ketara.
- FOB (Percuma Di Atas Kapal): Ini adalah salah satu istilah yang paling biasa. Pengilang bertanggungjawab ke atas semua kos dan proses untuk mendapatkan barang dimuatkan ke kapal di pelabuhan asal yang ditetapkan. Dari sudut itu ke hadapan, anda bertanggungjawab untuk pengangkutan laut, insurans, dan semua kos dan risiko seterusnya.
- CIF (Kos, Insurans, dan Pengangkutan): Dengan CIF, pengilang mengambil tanggungjawab yang lebih. Mereka mengatur dan membayar kos barangan, pengangkutan laut ke pelabuhan destinasi anda, dan insurans untuk melindungi barangan semasa transit. Your responsibility begins when the goods arrive at your country's port. Anda mesti mengendalikan pelepasan kastam, duti import, dan pengangkutan dari pelabuhan ke lokasi anda.
Pengilang yang baik akan fleksibel dan dapat memetik harga anda berdasarkan Incoterms yang berbeza. Mereka juga seharusnya dapat menerangkan dengan jelas maksud setiap istilah untuk anda. Pendekatan pendidikan ini menunjukkan bahawa mereka bukan hanya cuba membuat jualan, tetapi cuba membina hubungan perniagaan yang telus dan boleh difahami. Ia membolehkan anda mengira dengan tepat jumlah kos pendaratan anda dan mengelakkan sebarang perbelanjaan mengejut, yang merupakan asas perkongsian bekalan yang sihat dan mampan.
6. Bolehkah anda memberikan bukti prestasi dan ketahanan melalui kajian kes dan testimoni?
Tuntutan mudah dibuat. “Tahan lama," "tahan lama," dan "berprestasi tinggi" adalah perkataan yang mengalir secara bebas dalam risalah pemasaran. Tetapi untuk pembeli yang arif bahagian alat berat, kata-kata ini kosong tanpa bukti. Soalan penting keenam yang mesti anda tanyakan kepada pengeluar alat ganti penggali mini yang berpotensi adalah untuk bukti nyata bahawa produk mereka berprestasi seperti yang diiklankan dalam makmal yang tidak berbelah bahagi di dunia nyata. Siasatan ini mengalihkan perbualan daripada bidang teori spesifikasi dan proses kepada domain praktikal hasil. Ia menuntut pengilang mengesahkan tuntutan mereka dengan data, cerita, dan rujukan yang berkaitan dengan konteks operasi khusus anda.
Melangkaui Tuntutan Pemasaran: Keperluan untuk Bukti
Dalam mana-mana industri, terdapat jurang antara apa yang dijanjikan dengan apa yang disampaikan. Dalam dunia jentera pembinaan, jurang itu boleh diukur dalam beribu-ribu dolar perbelanjaan yang tidak dirancang dan kehilangan produktiviti. Tugas anda sebagai pembeli adalah untuk merapatkan jurang itu dengan maklumat sebelum anda menyerahkan modal anda. Anda mesti memupuk keraguan yang sihat terhadap bahasa pemasaran yang tidak berasas dan sebaliknya menggunakan pendekatan berasaskan bukti.
Fikirkan diri anda sebagai penyiasat. Pengilang membuat kes bahawa produk mereka—sama ada baldi, seorang ripper, atau satu set komponen undercarriage—adalah pelaburan yang bijak. Tugas anda adalah untuk memeriksa balas bukti mereka. Bukti ini boleh mengambil beberapa bentuk, tetapi ia mesti sentiasa khusus dan boleh disahkan. Pernyataan yang tidak jelas seperti "bahagian kita tahan lebih lama" bukan bukti. Laporan didokumenkan yang menunjukkan bahawa pautan trek mereka tercapai 4,500 jam operasi dalam pasir silika yang kasar sebelum memerlukan penggantian, while a competitor's product lasted only 3,000 jam di bawah keadaan yang sama, adalah bukti. Adalah menjadi hak dan tanggungjawab anda untuk meminta tahap pembuktian ini.
Menganalisis Kajian Kes Bermakna
Kajian kes yang dibina dengan baik ialah salah satu bentuk bukti yang paling berkuasa yang boleh diberikan oleh pengeluar. Ia adalah naratif prestasi, cerita dengan permulaan (masalahnya), tengah (penyelesaiannya), dan penghujung (hasilnya). Namun begitu, tidak semua kajian kes dicipta sama. Berikut ialah cara membedah kajian kes untuk menentukan nilainya:
Konteks adalah Kunci: Kajian kes yang bermakna akan bermula dengan menetapkan tempat kejadian secara terperinci.
- Mesin: Apakah pembuatan dan model sebenar penggali mini itu? (Mis., seekor Ulat 308 CR)
- Permohonan: Apa yang mesin itu lakukan? (Mis., parit, perobohan, pemindahan tanah pukal, pecah batu).
- Keadaan Operasi: Ini adalah elemen yang paling penting. Adakah persekitaran sangat kasar (Mis., kuari pasir dan kerikil di UAE)? Adakah ia berimpak tinggi (Mis., perobohan konkrit bertetulang di Seoul)? Adakah ia berimpak rendah tetapi sangat menghakis (Mis., bekerja di tanah paya di Indonesia)? Keadaan menentukan corak haus dan mod kegagalan.
- Lokasi: Mengetahui lokasi geografi membantu anda menilai kaitannya dengan operasi anda sendiri.
Perbandingan: Kajian kes adalah paling berkuasa apabila ia termasuk perbandingan langsung. Ini boleh menjadi "sebelum dan selepas" senario, comparing the performance of the manufacturer's part against the part it replaced (which could be an OEM part or a competitor's aftermarket part). Metrik untuk perbandingan mestilah jelas. Untuk bahagian memakai, metrik universal ialah kos sejam.
- Kos Sejam = (Harga Belian Bahagian) / (Jumlah Masa Perkhidmatan Dicapai)
Data: Hasilnya hendaklah dibentangkan dengan data yang boleh diukur, bukan sekadar huraian kualitatif.
- Hayat Perkhidmatan: Berapa jam bahagian itu bertahan? This should be measured using the machine's hour meter.
- Intervensi Penyelenggaraan: Were there any unexpected maintenance needs during the part's life?
- Pengukuran: Untuk bahagian memakai, kajian kes yang hebat mungkin termasuk ukuran haus yang diambil pada selang waktu yang ditetapkan, menunjukkan kadar kehilangan bahan dari semasa ke semasa.
Let's imagine a case study for a set of bucket teeth. Kajian kes yang lemah akan berkata: "Seorang pelanggan di Australia menggunakan gigi kami dan sangat gembira dengan umur yang panjang." Kajian kes yang kukuh akan menyatakan: "Operasi perlombongan emas berhampiran Kalgoorlie, Australia Barat, memasang gigi siri X-400 kami pada jengkaut 8 tan mereka yang digunakan untuk membersihkan bahan kasar, overburden yang kaya dengan kuarza. Gigi OEM sebelumnya mempunyai purata hayat perkhidmatan sebanyak 350 jam dengan kos sebanyak $80 setiap gigi, mengakibatkan kos sejam daripada $0.23. Gigi X-400 kami, dalam keadaan yang sama, mencapai purata hayat perkhidmatan sebanyak 500 Jam. Pada harga belian sebanyak $90 setiap gigi, kos kami sejam adalah $0.18. Ini mewakili a 22% pengurangan kos operasi untuk gigi baldi." Tahap perincian ini boleh dipercayai, memaksa, dan membolehkan anda melakukan analisis anda sendiri.
Nilai Testimoni Khusus Serantau
Manakala kajian kes menyediakan data keras, testimoni menawarkan perspektif manusia. Mereka bercakap tentang aspek kualitatif hubungan pembekal: kemudahan pemasangan, perkhidmatan pelanggan, dan kepuasan keseluruhan. Namun begitu, sama seperti kajian kes, kaitan sesuatu testimoni sangat bergantung pada konteksnya.
Untuk sebuah syarikat pembinaan di Johannesburg, Afrika Selatan, ulasan cemerlang daripada kontraktor di Norway adalah nilai terhad. Persekitaran operasi mereka—iklim, keadaan tanah, amalan buruh, dan realiti rantaian bekalan—sama sekali berbeza. Apa yang diperlukan oleh syarikat Afrika Selatan itu ialah mendengar daripada perniagaan lain yang beroperasi di altitud tinggi, keadaan berbatu di Highveld.
Pengeluar bahagian jengkaut mini yang cerdik di peringkat global memahami perkara ini. Mereka bukan sahaja mempunyai "Testimoni generik" halaman di laman web mereka. Mereka akan dapat memberi anda rujukan atau testimoni daripada pelanggan di kawasan khusus anda.
- Jika anda berada dalam Rusia, anda ingin mendengar daripada seseorang yang telah menggunakan bahagian bawah kereta mereka melalui musim sejuk di Siberia.
- Jika anda berada dalam Timur Tengah, anda mahukan testimoni daripada syarikat yang boleh membuktikan bagaimana pengedap dan komponen hidraulik tahan terhadap haba yang melampau dan halus, habuk yang melelas.
- Jika anda berada dalam Asia Tenggara, anda ingin tahu bagaimana cat dan salutannya menentang kakisan bahan panas, lembap, dan suasana sarat garam.
Apabila anda meminta testimoni, menjadi khusus: “Bolehkah anda memberikan saya rujukan atau testimoni daripada pelanggan di negara saya, atau di negara yang mempunyai persekitaran operasi yang serupa?" Pengilang dengan pangkalan pelanggan global yang mendalam dan pelbagai akan dapat memenuhi permintaan ini. Keupayaan mereka untuk berbuat demikian adalah bukti kukuh bahawa produk mereka bukan hanya direka dalam makmal tetapi terbukti berfungsi merentasi tapak kerja yang pelbagai dan menuntut di dunia.
Cara Mengesan Testimoni Palsu atau Bernilai Rendah
Dalam era digital, mudah untuk mengada-adakan ulasan positif. Sebagai pembeli yang bijak, anda harus belajar mengenali tanda-tanda maklum balas yang tidak sahih atau bernilai rendah.
- Bahasa Terlalu Generik: Frasa seperti "Produk yang hebat, penghantaran cepat!" atau "Lima bintang, sangat mengesyorkan!" tanpa sebarang butiran khusus selalunya tanda-tanda usaha rendah atau ulasan palsu.
- Kekurangan Butiran Boleh Disahkan: Testimoni sahih biasanya mengandungi perkara khusus. Orang itu mungkin menyebut jenis mesin mereka, pekerjaan yang mereka lakukan, atau ciri tertentu bahagian yang mereka hargai. Mereka sering menamakan syarikat dan lokasi mereka. Testimoni daripada "John S." adalah jauh kurang boleh dipercayai daripada satu daripada "John Smith, Pengurus Tapak, Pembinaan ABC, Perth, WA."
- "Foto Stok" Getaran: Be wary of testimonials accompanied by generic stock photos of excavators rather than real pictures from the customer's job site.
- Eksklusif Positif: Koleksi tiada apa-apa selain sempurna, ulasan lima bintang boleh mencurigakan. Pengalaman produk sebenar adalah bernuansa. A credible manufacturer might even share a story about how they resolved a customer's problem, yang boleh menjadi lebih berkuasa daripada ulasan bercahaya mudah.
Pencarian anda untuk mendapatkan bukti ialah langkah usaha wajar yang kritikal. Ia melindungi anda daripada janji pemasaran yang melambung-lambung dan mendasarkan keputusan anda dalam asas prestasi dunia sebenar. Pengilang yang dengan rela dan telus menyediakan kajian kes terperinci dan testimoni yang berkaitan ialah pengilang yang yakin dengan produk mereka dan menghormati keperluan anda untuk bukti yang boleh disahkan.
7. Tahap sokongan selepas jualan dan kepakaran teknikal yang anda tawarkan?
Hubungan dengan pengeluar alat ganti jengkaut mini tidak seharusnya berakhir apabila pembayaran anda diproses atau apabila penghantaran tiba di pelabuhan anda. Penghantaran komponen menandakan permulaan yang baru, fasa jangka panjang perkongsian. The quality of this post-purchase relationship is defined by the manufacturer's after-sales support and technical assistance. This final question probes the supplier's commitment to your success long after the initial transaction. Ia meneroka dasar jaminan mereka, kebolehcapaian dan pengetahuan pasukan teknikal mereka, dan sumber yang mereka sediakan untuk memastikan produk mereka digunakan dengan betul dan memberikan nilai maksimum. Pengilang unggul melihat jualan sebagai permulaan kerjasama, bukan kesimpulan perjanjian.
Perkongsian Bermula Selepas Jualan
Bayangkan senario ini: yang baru, pemanduan akhir pasaran selepas tiba untuk penggali mini yang sedang dalam kerja kritikal. Mekanik anda memulakan pemasangan tetapi mendapati bahawa kelengkapan hos hidraulik berbeza sedikit daripada unit lama. Manual pemasangan adalah terjemahan yang kurang baik, dokumen satu halaman. Mesin kehilangan wang setiap jam ia terbiar. Anda hubungi pembekal. Sekarang, anda menghadapi persimpangan kritikal yang mendedahkan watak sebenar pengeluar.
- Senario a (Sokongan Lemah): Anda dihalakan ke pusat panggilan generik. Ejen tidak memahami apa itu pemacu akhir dan hanya boleh membaca daripada skrip. Mereka berjanji seseorang akan menghubungi anda semula. Jam atau hari berlalu.
- Senario b (Sokongan Cemerlang): Anda disambungkan terus ke jabatan sokongan teknikal. Orang dalam talian ialah juruteknik atau jurutera yang berpengalaman. Anda jelaskan isu ini, providing the machine's model and serial number. Mereka segera mengenali masalah itu, menjelaskan bahawa untuk julat nombor siri tertentu itu, pemasangan penyesuai diperlukan, yang telah mereka masukkan dalam penghantaran. Mereka membimbing mekanik anda kepada yang kecil, bahagian beg berasingan, dan dalam beberapa minit, pemasangan kembali ke landasan.
Ini adalah perbezaan antara pembekal mudah dan rakan kongsi sejati. Rakan kongsi memahami bahawa tanggungjawab mereka meliputi untuk memastikan bahagian dipasang dengan betul dan berfungsi seperti yang diharapkan. Mereka telah melabur dalam infrastruktur sokongan untuk menyelesaikan masalah dengan cepat dan cekap kerana mereka memahami bahawa masa operasi anda adalah ukuran kejayaan mereka yang muktamad.
Menilai Pengetahuan Teknikal Pasukan Sokongan
Keberkesanan sistem sokongan selepas jualan bergantung sepenuhnya pada pengetahuan dan pemerkasaan kakitangannya. Apabila menapis pengeluar alat penggali mini yang berpotensi, anda perlu menilai kedalaman bangku teknikal mereka.
Pembeza utama ialah pemisahan jualan dan sokongan teknikal. Manakala jurujual pakar dalam penentuan harga dan logistik, mereka jarang dilengkapi untuk mendiagnosis masalah mekanikal atau hidraulik yang kompleks. Pengilang utama mengekalkan pasukan sokongan teknikal berdedikasi yang terdiri daripada individu yang mempunyai pengalaman praktikal: bekas mekanik, juruteknik perkhidmatan lapangan, atau jurutera.
Apabila anda mempunyai soalan teknikal—sama ada sebelum atau selepas pembelian—anda harus mempunyai talian terus kepada pakar ini. Peranan mereka bukan untuk menjual sesuatu kepada anda, tetapi untuk menyelesaikan masalah anda. Mereka sepatutnya boleh:
- Jawab soalan pemasangan terperinci.
- Bantu selesaikan masalah prestasi (Mis., “Kenapa baldi baru saya tidak bergulung dengan sepenuh tenaga?").
- Membantu dalam analisis kegagalan, memahami corak haus untuk menawarkan nasihat tentang memanjangkan hayat komponen.
- Menyediakan spesifikasi teknikal yang mungkin tiada dalam katalog umum, seperti nilai pramuat galas atau tetapan tekanan hidraulik.
Cara mudah untuk menguji ini adalah dengan menghubungi pengilang dengan soalan teknikal hipotesis sebelum anda membuat pesanan. Sebagai contoh: "Saya sedang mempertimbangkan pahat anda untuk Doosan DX63-3 saya. Apakah tekanan operasi yang disyorkan, dan apakah tanda-tanda bahawa accumulator perlu dicas semula?" Kualiti jawapan yang anda terima—ketepatannya, kejelasan, dan keyakinan yang disampaikannya—akan memberitahu anda semua yang anda perlu tahu tentang komitmen mereka terhadap kecemerlangan teknikal.
Polisi Waranti: Cetakan Halus Penting
A warranty is a manufacturer's written promise about the quality of their product. Ia adalah satu bentuk insurans untuk anda, pembeli. Namun begitu, nilai insurans itu ditentukan sepenuhnya oleh terma dan syarat— "cetakan halus." "Waranti 12 Bulan" sepanduk boleh menyembunyikan banyak pengecualian yang menjadikannya hampir tidak berguna.
Apabila menilai polisi jaminan, cari jawapan kepada soalan-soalan ini:
- Apakah Tempoh Waranti? Adakah ia diukur dalam bulan, tahun, atau waktu perkhidmatan? Untuk bahagian memakai, waranti berdasarkan jam selalunya lebih relevan daripada jaminan berdasarkan masa.
- Apa yang Dilindungi? Adakah jaminan hanya meliputi "kecacatan bahan dan mutu kerja"? Ini adalah had standard dan munasabah. Berhati-hati dengan jaminan yang mempunyai senarai panjang pengecualian khusus.
- Apa yang Tidak Dilindungi? Beri perhatian kepada pengecualian. Pengecualian biasa dan adil termasuk pemasangan yang tidak betul, kekurangan penyelenggaraan rutin, lebihan aplikasi (menggunakan bahagian melebihi had reka bentuknya), dan pemakaian biasa. Pengecualian yang tidak adil mungkin terlalu luas, seperti "kosong jika digunakan dalam keadaan yang melelas," yang akan membatalkan kelayakan kebanyakan penggunaan dunia nyata untuk penggali.
- Apakah Penawarnya? Jika bahagian gagal di bawah jaminan, apa yang akan dilakukan oleh pengeluar? Adakah mereka akan membaiki bahagian itu, menggantikannya, atau menawarkan kredit? Waranti yang baik menyediakan alat ganti.
- Adakah Kos Berbangkit Ditanggung? Ini adalah pembeza utama. Waranti standard hanya akan menampung kos bahagian itu sendiri. Ia secara eksplisit akan mengecualikan kos buruh untuk mengeluarkan bahagian lama dan memasang yang baharu, kos masa mati mesin, dan sebarang kerosakan yang mungkin disebabkan oleh bahagian yang gagal kepada komponen lain. Walaupun perlindungan kerosakan akibat penuh jarang berlaku di luar jaminan OEM, sesetengah pengeluar pasaran selepas peringkat atasan mungkin menawarkan sumbangan terhadap kos buruh sebagai tanda muhibah.
- Apakah Proses Tuntutan? Adakah ia terus terang? Lazimnya, ia harus melibatkan menghubungi pasukan sokongan teknikal, menyediakan bukti pembelian, the machine's service hours, dan bukti kegagalan (foto, video, atau kadang-kadang memulangkan bahagian untuk pemeriksaan). Proses yang memerlukan birokrasi yang berlebihan adalah bendera merah.
Yang telus, adil, dan dasar jaminan yang mudah difahami adalah tanda pengilang yang berdiri di belakang produknya dengan integriti.
Sokongan Proaktif: Panduan Pemasangan, Video, dan Latihan
Pengeluar terbaik tidak hanya menunggu anda menghadapi masalah. Mereka secara proaktif menyediakan sumber untuk mengelakkan masalah daripada berlaku di tempat pertama. Ini menunjukkan budaya kejayaan pelanggan yang mendalam. Sokongan proaktif ini boleh mengambil pelbagai bentuk:
- Manual Pemasangan Terperinci: Bukan sehelai pun, tetapi menyeluruh, panduan yang ditulis dengan baik dengan gambar rajah atau foto yang jelas untuk setiap langkah utama. Untuk komponen kompleks, ini mungkin termasuk spesifikasi tork untuk bolt dan petua untuk pengedap tempat duduk dengan betul.
- Tutorial Video: In today's visual world, video pendek yang menunjukkan prosedur yang betul untuk menukar roller bawah pengangkutan atau menggantikan gigi baldi boleh menjadi jauh lebih berkesan daripada manual bertulis. Pengilang yang melabur dalam mencipta perpustakaan video ini melabur dalam pelanggan mereka' kejayaan.
- Buletin Teknikal: Apabila penambahbaikan dibuat atau isu biasa dikenal pasti, pengeluar proaktif akan mengeluarkan buletin teknikal kepada rangkaian peniaga dan pelanggannya, menyediakan maklumat yang berharga.
- Cadangan Penyelenggaraan: Selain hanya menjual bahagian itu, mereka memberikan panduan tentang cara mengekalkannya untuk mencapai hayat perkhidmatan yang paling lama. Ini boleh termasuk maklumat tentang penegangan trek yang betul untuk memanjangkan hayat bahagian bawah pengangkutan atau petua tentang teknik kimpalan untuk membaiki baldi.
This library of resources is a powerful indicator of a manufacturer's maturity and expertise. Ia menunjukkan bahawa mereka telah mengumpul banyak pengetahuan dan komited untuk berkongsinya untuk manfaat pelanggan mereka. Apabila anda memilih pembekal, anda bukan hanya membeli bahagian mereka; anda juga mendapat akses kepada ekosistem pengetahuan dan sokongan mereka. Memilih pengilang dengan ekosistem yang kaya dengan sokongan proaktif ialah langkah strategik yang membayar dividen dalam mengurangkan kos penyelenggaraan, peningkatan masa operasi, dan pasukan yang lebih berpengetahuan.
Soalan yang sering ditanya (Soalan Lazim)
S1: Apakah perbezaan utama antara OEM dan bahagian penggali mini selepas pasaran berkualiti tinggi? Perbezaan utama terletak pada harga dan, kadang-kadang, inovasi. OEM (Pengilang peralatan asal) parts are made by or for the machine's brand and guarantee perfect fitment, tetapi datang pada harga tertinggi. Alat ganti selepas pasaran berkualiti tinggi dihasilkan oleh pengeluar pihak ketiga yang bertujuan untuk memenuhi atau melebihi spesifikasi OEM dalam bahan, sesuai, dan prestasi, tetapi pada titik harga yang lebih kompetitif. Dalam beberapa kes, pengeluar ini membuat inovasi pada reka bentuk asal, menawarkan penambahbaikan berdasarkan data lapangan daripada pelbagai aplikasi.
S2: Bagaimanakah saya boleh memastikan bahagian selepas pasaran sesuai dengan model penggali mini khusus saya? Pengilang selepas pasaran yang bereputasi menjamin kesesuaian melalui proses kejuruteraan songsang yang ketat. Mereka menggunakan pengimbas laser 3D dan CMM (Mesin Pengukur Selaras) untuk mencipta model digital yang tepat bagi bahagian OEM asal. Mereka mengekalkan pangkalan data yang luas yang merujuk silang nombor bahagian dengan buatan mesin, model, dan julat nombor siri. Always provide your machine's full details when ordering and ask about their fitment guarantee, yang sepatutnya meliputi kos penggantian dan penghantaran jika ralat berlaku.
S3: Adakah bahagian termurah biasanya pilihan yang paling teruk? Dalam bidang bahagian jentera berat, harga yang sangat rendah hampir selalu menjadi bendera merah. Penjimatan ini biasanya dicapai dengan berkompromi pada faktor kritikal: menggunakan keluli gred rendah, melangkau langkah pembuatan penting seperti rawatan haba yang betul, atau mempunyai kawalan kualiti yang tidak wujud. Simpanan awal selalunya cepat dipadamkan oleh kegagalan pramatang, membawa kepada downtime yang mahal, kos buruh tambahan, dan kemungkinan kerosakan pada komponen lain. Nilai terbaik ditemui di bahagian yang menawarkan jumlah kos pemilikan yang rendah, bukan harga pembelian terendah.
S4: Apa itu ISO 9001 pensijilan memberitahu saya tentang pengeluar alat ganti jengkaut mini? ISO 9001 pensijilan menunjukkan bahawa pengeluar mempunyai sistem pengurusan kualiti yang didokumenkan dan diaudit (Qms). Ia tidak memperakui kualiti produk itu sendiri, sebaliknya proses yang digunakan oleh syarikat untuk menghasilkan dan menyampaikannya. Ini adalah tanda positif bahawa pengilang komited terhadap konsistensi, kawalan proses, dan penambahbaikan berterusan. Ini bermakna mereka mempunyai sistem untuk kebolehkesanan, mengendalikan produk yang tidak menepati, dan melaksanakan tindakan pembetulan, yang mengurangkan kemungkinan isu kualiti rawak.
S5: Betapa pentingnya negara asal untuk bahagian jengkaut mini? The country of origin is less important than the manufacturer's specific quality systems, pilihan material, dan keupayaan kejuruteraan. Pembuatan berkualiti tinggi dan berkualiti rendah boleh didapati di hampir mana-mana negara. Daripada memberi tumpuan kepada "Made in" label, focus on the manufacturer's transparency, kepakaran teknikal mereka, pelaburan mereka dalam jentera moden (seperti CNC dan CMM), dan keupayaan mereka untuk memberikan bukti prestasi yang boleh disahkan melalui kajian kes dan jaminan yang teguh.
S6: Apakah bahagian haus yang paling biasa pada bahagian bawah jengkaut mini? Undercarriage ialah sistem komponen bergerak yang mengalami kehausan paling banyak. Bahagian yang paling kerap diganti ialah sproket (yang memandu trek), rantaian trek (terdiri daripada pautan, pin, dan sesendal), penggelek trek (which support the machine's weight on the track), dan pemalas hadapan (yang membimbing trek dan menahan ketegangan). Kadar haus sangat bergantung pada aplikasi, teknik pengendali, dan keadaan tanah.
Kesimpulan
Menavigasi pasaran global untuk komponen penggali mini memerlukan pemikiran yang melampaui tindakan pembelian yang mudah. Ia adalah latihan dalam penyumberan strategik, di mana objektifnya bukan untuk mencari bahagian yang paling murah, tetapi untuk mengenal pasti pasangan yang paling berharga. Rangka kerja tujuh soalan yang digariskan dalam panduan ini menyediakan laluan logik untuk penyiasatan ini. Ia menggalakkan peralihan fokus daripada tanda harga pada baldi atau ripper kepada watak asas pengilang yang menghasilkannya.
Dengan menyiasat tentang nuansa metalurgi, anda menilai komitmen mereka terhadap asas kualiti. Dengan meneliti proses pembuatan dan kawalan kualiti, anda mengukur dedikasi mereka terhadap ketepatan dan konsistensi. Menyiasat R mereka&Keupayaan D mendedahkan keupayaan mereka untuk inovasi dan penyelesaian masalah. Mempersoalkan pendekatan mereka terhadap kesesuaian, logistik, dan sokongan selepas jualan menerangi pemahaman mereka tentang realiti operasi anda. Akhirnya, menuntut bukti empirikal prestasi memastikan keputusan anda berasas sebenarnya, bukan sekadar prosa pemasaran.
Akhirnya, selecting a mini excavator parts manufacturer is an investment in your own fleet's reliability and profitability. Perkongsian dengan pembekal yang boleh menjawab soalan ini dengan yakin dan telus ialah perkongsian yang akan menghasilkan pulangan yang jauh melebihi kos awal komponen. Ia memberikan masa henti yang dikurangkan, prestasi mesin dipertingkatkan, dan ketenangan fikiran yang datang daripada mengetahui peralatan anda disokong oleh asas kecemerlangan kejuruteraan dan sokongan yang tidak berbelah bahagi.
Rujukan
Abisourour, A., terima kasih, A., Abid, M. R., & Sghir, A. (2021). Kesan ISO 9001 sistem pengurusan kualiti mengenai prestasi operasi. Jurnal Kualiti Antarabangsa & Pengurusan Kebolehpercayaan, 38(1), 183–204. https://doi.org/10.1108/IJQRM-11-2019-0358
Jentera Juli. (n.d.). Apa itu penggelek trek? Diperoleh pada Jun 10, 2025, daripada https://www.julimachinery.com/what-is-a-track-roller/
menakutkan, saya., & Didermakan, M. A. (2017). Pengaruh kaedah rawatan haba yang berbeza terhadap sifat mekanikal dan tingkah laku haus keluli boron. Pengujian Bahan, 59(5), 455-460. https://doi.org/10.3139/120.111022
Kumar, S, & Phrommathed, P. (2005). Pembangunan produk baru: kajian empirikal tentang kesan strategi inovasi, pembelajaran organisasi dan keadaan pasaran. Jurnal Kejuruteraan dan Pengurusan Teknologi, 22(4), 350-353.
pujian, H. (2016). Pembangunan produk baharu dalam industri proses: Kajian tentang kesan projek, tegas, dan ciri-ciri pasaran. Jurnal Kejuruteraan dan Pengurusan Teknologi, 41, 30-46.
Rane, S. B., & थक्कर, S. V. (2021). Pendekatan bersepadu untuk pengurusan risiko dalam rantaian bekalan kejuruteraan berat global. Jurnal Kejuruteraan, Reka Bentuk dan Teknologi, 19(1), 193-219. https://doi.org/10.1108/JEDT-01-2020-0015
Sarma, D. K., & Kumar, R. (2020). Analisis kegagalan gigi baldi penggali. Analisis Kegagalan Kejuruteraan, 118, 104886.
Suer, G. A., Arikan, F., & lebih tua, C. (2011). Pendekatan berasaskan logik kabur kepada reka bentuk sistem pembuatan selular. Komputer & Kejuruteraan Industri, 61(4), 932-940.
Ia terpaksa, P., Clement, M., & Petrik, J. (2014). Menggunakan kaedah elemen terhingga untuk pengoptimuman proses penggalian. Kejuruteraan Procedia, 96, 464-468.
Zhang, Y., Liu, J., & Chen, H. (2019). Kajian tentang rintangan haus gigi baldi jengkaut berdasarkan reka bentuk bionik. Jurnal Kejuruteraan Bionik, 16(2), 336-346. https://doi.org/10.1007/s42235-019-0027-6